Lean nástroje sú praktické metódy, ktoré pomáhajú závodu odstrániť plytvanie, zviditeľniť tok a zabezpečiť stabilitu procesov. Medzi 12 nástrojov, ktoré výrobné firmy používajú najčastejšie, patrí mapovanie toku hodnôt, 5S, štandardizovaná práca, kanban, SMED, heijunka, poka-yoke, jidoka, TPM, kaizen, riešenie problémov metódou A3 a hoshin kanri. Každý z nich rieši konkrétny problém, preto nástroj vyberajte podľa problému, ktorý vidíte.
Väčšine závodov nechýbajú školenia lean. Chýba im jasná odpoveď na jednoduchú otázku: ktorý nástroj sa hodí na problém na tejto linke a v akom poradí ho zaviesť? Workshop 5S nestabilný proces nestabilizuje a kanban nebude fungovať na linke s dlhými prestavbami.
Tento sprievodca je prehľadom všetkých lean nástrojov na našom blogu. Pri každom nástroji nájdete stručnú definíciu, situáciu, v ktorej sa oplatí, typickú chybu a odkaz na podrobný článok, ak existuje.
- Lean nástroj vyberajte podľa problému, ktorý vidíte, napríklad nestabilnej kvality, dlhých prestavieb alebo priveľkých zásob, nie podľa toho, čo je práve v móde.
- Začnite základmi: 5S, štandardizovanou prácou a vizuálnym manažmentom. Kanban, heijunka a SMED fungujú až vtedy, keď je zavedená základná disciplína.
- Lean nástroje odstraňujú plytvanie a zlepšujú tok. Nástroje Six Sigma znižujú variabilitu. Mnohé závody kombinujú oboje.
- Nástroj bez manažéra, ktorý zodpovedá za výsledok, sa do niekoľkých mesiacov vytratí. Najprv zmerajte východiskový stav a nový štandard potom pravidelne auditujte.
Čo sú lean nástroje?
Lean nástroje, nazývané aj lean techniky alebo nástroje štíhlej výroby, sú metódy, na ktorých stojí štíhla výroba. Väčšina z nich pochádza z výrobného systému Toyota, ktorý od 50. rokov 20. storočia rozvíjali Taiiči Óno a Šigeo Šingo. Dnes sa používajú v automobilovom priemysle, elektronike, strojárstve, potravinárstve a takmer v každom inom odvetví výroby.
Každý lean nástroj slúži jednému zo štyroch účelov: zviditeľňuje plytvanie, vytvára plynulý tok, zabudováva kvalitu do procesu alebo udržiava zlepšovanie v chode. Keď poznáte účel, ľahšie uvidíte, ktoré nástroje k sebe patria.
Lean nástroje sú jednoduché vizuálne metódy, vďaka ktorým ľudia, ktorí prácu robia, vidia plytvanie, odstránia ho a z lepšieho postupu urobia nový štandard.
Aké plytvanie lean nástroje odstraňujú?
Lean rozlišuje osem druhov plytvania, ktoré si v angličtine mnohí pamätajú podľa skratky DOWNTIME: chyby, nadvýroba, čakanie, nevyužitý potenciál ľudí, doprava, zásoby, zbytočný pohyb a nadbytočné spracovanie. Všeobecné japonské slovo, ktoré znamená plytvanie, je muda.
Lean pomenúva aj dve príčiny plytvania. Mura je nerovnomernosť, napríklad dopyt, ktorý prudko kolíše. Muri je preťaženie ľudí alebo strojov. Niektoré nástroje, napríklad heijunka, odstraňujú priamo mura. Iné, napríklad 5S alebo SMED, odstraňujú muda na jednom pracovisku.
Ktorý lean nástroj sa hodí na aký problém?
Tabuľku berte ako východisko. Nájdite problém, ktorý vás stojí najviac, začnite nástrojom z druhého stĺpca a nástroj z tretieho stĺpca pridajte, keď prvý funguje.
| Problém, ktorý vidíte | Začnite | Potom pridajte | Sledovaný ukazovateľ |
|---|---|---|---|
| Nikto nevidí celý tok od objednávky po dodanie | Mapovanie toku hodnôt | Workshopy kaizen na miestach s najväčšími stratami | Priebežná doba, podiel práce s pridanou hodnotou |
| Hľadanie náradia, dielov a dokumentov | 5S | Vizuálny manažment, štandardizovaná práca | Čas strávený hľadaním za zmenu, skóre auditu 5S |
| Každá zmena robí prácu inak | Štandardizovaná práca | Obchôdzky vo výrobe, vrstvené audity | Variabilita času cyklu, first pass yield |
| Priveľa zásob medzi operáciami | Kanban, ťahový systém | Heijunka | Rozpracovaná výroba, zásoba v dňoch |
| Dlhé prestavby si vynucujú veľké dávky | SMED | Menšie dávky, heijunka | Trvanie prestavby |
| Výkyvy dopytu preťažujú linku | Heijunka | Kanban, štandardizovaná práca | Stabilita dennej produkcie |
| Opakované chyby pri montáži alebo manipulácii | Poka-yoke | Jidoka, štandardizovaná práca | Vadné diely v ppm, podiel šrotu |
| Chyby prechádzajú na ďalšie pracovisko | Jidoka a andon | Analýza koreňovej príčiny | Chyby zachytené až neskôr, zastavenia linky |
| Časté poruchy a krátke zastavenia | TPM | SMED, 5S | OEE, stredná doba medzi poruchami |
| Ten istý problém sa stále vracia | Riešenie problémov metódou A3 | Poka-yoke, štandardizovaná práca | Opakované reklamácie |
| Projekty zlepšovania ťahajú každý iným smerom | Hoshin kanri | Workshopy kaizen | Pokrok v 2–3 cieľoch závodu |
| Jedno úzke miesto obmedzuje celý závod | Teória obmedzení | SMED a TPM na úzkom mieste | Výkon úzkeho miesta |
Ak je príčina chyby skrytá v procesných dátach a nie je ju vidieť priamo vo výrobe, lean nástroje nestačia. Vtedy použite štatistické nástroje, ktoré opisujeme v časti o Six Sigma ďalej v článku.
Ktorých 12 lean nástrojov sa používa najčastejšie?
Poradie zodpovedá bežnému postupu v závode: najprv zviditeľniť tok, potom ho stabilizovať, zabezpečiť plynulý tok, zabudovať kvalitu do procesu a napokon sa ďalej zlepšovať.
1. Mapovanie toku hodnôt
Mapovanie toku hodnôt, po anglicky value stream mapping alebo skrátene VSM, zakresľuje tok materiálu a informácií jednej skupiny výrobkov od dodávateľa po zákazníka. Mapa súčasného stavu ukáže, kde sa čaká, kde ležia zásoby a kde sa prerába. Mapa budúceho stavu ukáže cieľový tok.
Kedy ho použiť: na začiatku programu lean, pred zmenou rozmiestnenia pracovísk alebo keď je priebežná doba oveľa dlhšia než samotné spracovanie.
Typická chyba: kresliť mapu v zasadačke z dát z ERP namiesto toho, aby ste proces prešli priamo vo výrobe. Ďalšou chybou je pekná mapa budúceho stavu bez akčného plánu a zodpovedných osôb. Pozrite si príklady mapovania toku hodnôt s mapami súčasného a budúceho stavu.
2. 5S
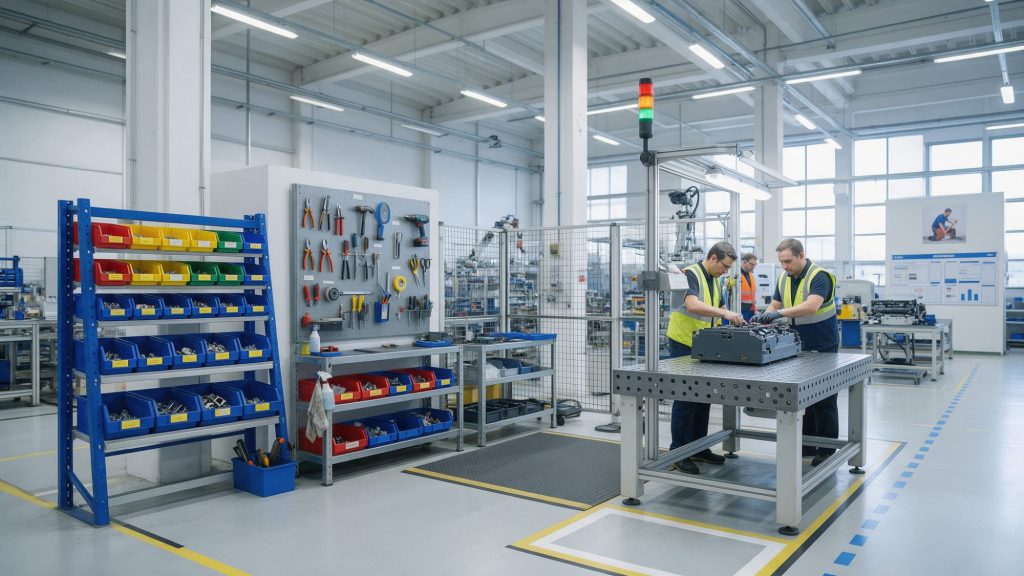
5S znamená triedenie, usporiadanie, čistenie, štandardizáciu a udržiavanie. Vytvára čisté a usporiadané pracovisko, kde má každé náradie a každý diel označené miesto a problémy je hneď vidieť.
Kedy ho použiť: ako prvý viditeľný krok lean v danej oblasti, pred štandardizovanou prácou a všade, kde ľudia strácajú čas hľadaním vecí.
Typická chyba: brať 5S ako jednorazové upratovanie. Bez štvrtého a piateho S, pravidelných auditov a manažéra, ktorý ich kontroluje, sa oblasť do niekoľkých týždňov vráti do pôvodného stavu. Pozrite si príklady metódy 5S ku každému kroku.
3. Štandardizovaná práca
Štandardizovaná práca je dohodnutý najlepší spôsob, ako vykonať úlohu. Určuje poradie krokov, čas cyklu, ktorý musí operátor dodržať, a štandardné množstvo materiálu na pracovisku. Je východiskom pre každé ďalšie zlepšenie.
Kedy ju použiť: keď výsledky závisia od toho, kto má práve zmenu, keď zaškoľujete nových operátorov a po každom workshope kaizen, aby ste zlepšenie udržali.
Typická chyba: písať dlhé pracovné inštrukcie, ktoré nikto nečíta. Dobrý pracovný štandard sa zmestí na jednu stranu, obsahuje fotografie a majster ho kontroluje priamo na linke.
4. Kanban a ťahový systém
Kanban je signál, zvyčajne karta alebo prázdny box, z ktorého predchádzajúci proces vie, čo a koľko má vyrobiť alebo dodať. Výrobu ťahá skutočná spotreba, netlačí ju prognóza.
Kedy ho použiť: keď sa medzi operáciami hromadia zásoby, pri opakujúcich sa dieloch so stabilným dopytom a pri zásobovaní linky zo supermarketu.
Typická chyba: zaviesť kanban skôr, než je proces stabilný. Ak sú prestavby dlhé alebo stroje často stoja, karty neobiehajú správne a ľudia sa vrátia k starému spôsobu.
5. SMED, rýchla prestavba
SMED znamená single-minute exchange of die, teda výmenu nástroja za menej ako desať minút. Metódu vyvinul Šigeo Šingo, aby skrátil prestavby. Tím oddelí interné kroky, ktoré sa robia, keď stroj stojí, od externých krokov, ktoré sa robia počas chodu stroja, a čo najviac z nich presunie medzi externé.
Kedy ho použiť: na lisoch, vstrekovacích lisoch a obrábacích centrách, kde prestavby vynucujú veľké dávky, a na úzkom mieste.
Typická chyba: videoanalýza a workshop bez nového pracovného štandardu a vozíkov s pripraveným náradím. Prvá prestavba je rýchla, desiata trvá zase tak dlho ako predtým.
6. Heijunka, vyrovnávanie výroby
Heijunka vyrovnáva objem aj sortiment výroby, takže linka vyrába výrobky podľa rovnomernej, opakujúcej sa schémy namiesto veľkých dávok jedného typu.
Kedy ju použiť: keď výkyvy dopytu preťažujú ľudí a stroje, keď je niektorých typov na sklade priveľa, zatiaľ čo iné chýbajú, a skôr než zavediete ťahový systém s kanbanom.
Typická chyba: vyrovnávať výrobu bez krátkych prestavieb. Na vyrovnanie sortimentu treba najprv SMED. Pozrite si, ako funguje heijunka a heijunka box.
7. Poka-yoke, ochrana proti chybám
Poka-yoke je jednoduché zariadenie alebo konštrukčné riešenie, ktoré chybe zabráni alebo ju okamžite odhalí. Príkladom je prípravok, do ktorého sa diel dá vložiť len v jednej polohe, alebo snímač, ktorý počíta skrutky.
Kedy ho použiť: pri opakovaných chybách ľudí pri montáži, balení alebo manipulácii a pri charakteristikách, ktoré sú v PFMEA označené ako kritické.
Typická chyba: spoliehať sa na upozornenia, ktoré operátori časom prestanú vnímať. Kde je riziko vysoké, použite kontrolné zariadenie, ktoré proces zastaví. Pozrite si príklady poka-yoke z výroby.
8. Jidoka a andon
Jidoka znamená zabudovať kvalitu do procesu: stroj alebo operátor zastaví hneď, ako sa objaví odchýlka, takže žiadna chyba sa nedostane na ďalšie pracovisko. Andon je signál, svetlo alebo lanko, ktorým operátor privolá pomoc.
Kedy ju použiť: keď sa chyby odhalia až v ďalších operáciách alebo u zákazníka, a na automatizovaných linkách, ktoré dlho bežia bez operátora.
Typická chyba: nainštalovať svetlá andonu bez pravidiel, ako na signál reagovať. Keď po rozsvietení nikto nepríde, operátori andon prestanú používať. Viac nájdete v článku o jidoka v štíhlej výrobe.
9. TPM a OEE
Pri totálnej produktívnej údržbe, skrátene TPM, zodpovedajú operátori za základnú starostlivosť o svoje stroje, napríklad čistenie, kontrolu a mazanie, zatiaľ čo údržba sa sústredí na plánované práce. OEE, teda celková efektívnosť zariadenia, meria výsledok ako dostupnosť × výkon × kvalita.
Kedy ho použiť: keď výkon obmedzujú poruchy, krátke zastavenia a straty rýchlosti, najmä na stroji, ktorý je úzkym miestom.
Typická chyba: usilovať sa o vysoké OEE podľa benchmarku namiesto toho, aby ste riešili najväčšiu stratu. OEE treba rozobrať na šesť veľkých strát a pustiť sa do najväčšej z nich.
10. Kaizen a workshopy kaizen
Kaizen znamená neustále zlepšovanie mnohými malými krokmi, ktoré robia ľudia priamo pri svojej práci. Workshop kaizen, po anglicky kaizen event, je sústredená práca na 3 až 5 dní, počas ktorej tím z rôznych oddelení zlepší jeden proces.
Kedy ho použiť: na odstránenie plytvania, ktoré ukázala mapa toku hodnôt, na zavedenie 5S alebo SMED v jednej oblasti a na opätovné naštartovanie zlepšovania, ktoré sa zastavilo.
Typická chyba: workshopy bez východiskového stavu, pracovného štandardu a následných auditov. Výsledky sa vytratia a ľudia stratia dôveru v lean. Pozrite si, čo prináša kaizen a ako prínosy udržať.
Sprievodca interim manažmentom pre výrobné firmy
Kedy je skúsený interim manažér najrýchlejšou cestou, ako znova naštartovať lean a dosiahnuť výsledky, ktoré vydržia.
- Kedy sa interim manažér oplatí
- Ako napísať mandát
- Prvých 30 dní, týždeň po týždni
11. Riešenie problémov metódou A3, PDCA a gemba walk
Riešenie problémov metódou A3 zachytí celý cyklus PDCA, teda plánuj, urob, skontroluj, konaj, na jednom hárku formátu A3: problém, súčasný stav, koreňovú príčinu, protiopatrenia a kontrolu. Práca začína priamo tam, kde problém vzniká, po japonsky na gembe. Pravidelné obchôdzky manažérov, tzv. gemba walk, udržiavajú problémy na očiach.
Kedy ho použiť: pri opakujúcich sa problémoch s kvalitou alebo dodávkami, pri reklamáciách zákazníkov a ako koučovací nástroj pre majstrov.
Typická chyba: vypĺňať A3 pri stole a vrhnúť sa rovno na riešenie skôr, než je koreňová príčina overená. Pozrite si príklady analýzy koreňovej príčiny s metódou 5 prečo a diagramom Ishikawa a článok o štruktúrovanom riešení problémov.
12. Hoshin kanri, strategické nasadenie cieľov
Hoshin kanri prepája dva či tri prelomové ciele závodu s projektmi a ukazovateľmi jednotlivých oddelení, často v matici X. Ciele sa medzi úrovňami riadenia dohodnú metódou catchball.
Kedy ho použiť: keď naraz beží veľa projektov zlepšovania, ale výsledky závodu sa nezlepšujú, a pri ročnom plánovaní.
Typická chyba: priveľa cieľov. Plán hoshin kanri s desiatimi prioritami v skutočnosti nemá žiadnu. Pozrite si hoshin kanri v 6 krokoch.
V akom poradí zavádzať lean nástroje?
Jediné správne poradie neexistuje, no väčšina úspešných závodov postupuje podľa rovnakej logiky. Najprv budujú stabilitu a až potom tok, pretože pokročilé nástroje len zosilnia takú disciplínu, aká už v závode je.
- Zviditeľnite tokZmapujte jednu skupinu výrobkov pomocou mapovania toku hodnôt a vyberte dve či tri miesta s najväčšími stratami.
- Zaveďte základný poriadokZačnite 5S a vizuálnym manažmentom v cieľovej oblasti, aby bolo problémy vidieť.
- Stabilizujte procesSpíšte pracovné štandardy, začnite s pravidelnými obchôdzkami vo výrobe a na kľúčových strojoch zaveďte základy TPM.
- Zabudujte kvalitu do procesuNa opakované chyby nasaďte poka-yoke a jidoka s jasnými pravidlami, ako reagovať na andon.
- Zabezpečte tok a ťahový systémSkráťte prestavby pomocou SMED, potom vyrovnajte výrobu metódou heijunka a prepojte procesy kanbanom.
- Zlepšujte sa ďalejOrganizujte workshopy kaizen a riešenie problémov metódou A3 a pomocou hoshin kanri ich smerujte k cieľom závodu.
Mnohé závody majú kanbanové karty, tabule 5S aj formuláre A3, a výsledky sa napriek tomu nemenia. Lean je systém riadenia: vedúci chodia priamo do výroby, problémy sa zviditeľňujú a rieši ich tím, štandardy sa kontrolujú. Bez tejto rutiny sa z každého nástroja stane len formalita na papieri.
Aký je rozdiel medzi lean nástrojmi a nástrojmi Six Sigma?
Lean nástroje odstraňujú plytvanie a zrýchľujú tok. Nástroje Six Sigma znižujú variabilitu pomocou dát a štatistiky, zvyčajne v cykle DMAIC: definuj, meraj, analyzuj, zlepši, riaď. Lean Six Sigma spája obe sady nástrojov v jednom programe.
| Cieľ | Typické lean nástroje | Typické nástroje Six Sigma |
|---|---|---|
| Pochopiť proces | Mapovanie toku hodnôt, obchôdzka vo výrobe | SIPOC, procesná mapa |
| Nájsť príčinu problému | 5 prečo, A3 | Diagram Ishikawa, testovanie hypotéz, regresia |
| Predchádzať chybám | Poka-yoke, jidoka | FMEA, plánovanie experimentov |
| Riadiť proces | Štandardizovaná práca, vizuálny manažment | Štatistická regulácia procesu, kontrolný plán |
| Merať spôsobilosť | OEE, priebežná doba | Cp a Cpk, analýza systému merania |
Lean nástroje použite, keď je plytvanie vidieť priamo vo výrobe. Nástroje Six Sigma použite, keď je príčina skrytá v dátach. Viac sa dočítate v porovnaní lean vs Six Sigma a v článku o štatistickej regulácii procesu.
S oboma prístupmi často súvisí aj tretia metóda. Teória obmedzení ukáže, kde lean nástroje nasadiť najskôr: na úzkom mieste, ktoré obmedzuje výkon celého závodu.
Ako dosiahnuť, aby lean nástroje priniesli výsledky?
Naučiť sa nástroje je ľahké. Ťažké je udržať ich v praxi. Závody, ktoré dosahujú trvalé výsledky, dôsledne robia niekoľko vecí:
- Zmerajte východiskový stav pred každou zmenou a výsledok si nechajte potvrdiť controllingom.
- Začnite v jednej pilotnej oblasti a postup preneste ďalej až vtedy, keď tam funguje.
- Napíšte nový štandard po každom zlepšení a ľudí na všetkých zmenách v ňom zaškoľujte.
- Štandard pravidelne auditujte pomocou vrstvených auditov, ktoré robia majstri aj manažéri.
- Pre každý nástroj a oblasť určte jednu zodpovednú osobu s jasným cieľom.
- Lean ukazovatele preberajte na dennej porade vo výrobe, nie v samostatnej projektovej správe.
Závody, ktorým prínosy lean vydržia, berú nástroje ako súčasť bežného riadenia. Majster kontroluje pracovný štandard priamo na linke, riaditeľ závodu pravidelne chodí do výroby a ďalšie zlepšenie začína od nového štandardu.
Ako pomôže interim lean manažér?
Mnohé závody v strednej a východnej Európe poznajú lean nástroje zo školení, no program sa zastaví, keď lean manažér odíde, keď všetku pozornosť pohltí spúšťanie výroby alebo keď nikto nemá mandát meniť procesy. Skúsený interim lean manažér dokáže prácu rýchlo znova naštartovať. Tieto nástroje už zavádzal v iných závodoch a jeho mandátom je dosiahnuť merateľné výsledky.
V praxi to znamená mapu toku hodnôt s jasným cieľom, poradie nástrojov, ktoré zodpovedá vášmu závodu, prvé workshopy kaizen, štandardy a audity a napokon odovzdanie agendy stálemu tímu. Pozrite si našu službu interim lean manažér a prečítajte si, čo robí interim manažér.
Ako pomáha GQ Interim
Od roku 2011 sme dokončili viac ako 1 550 projektov vo výrobných a priemyselných firmách v strednej a východnej Európe, pre klientov ako Stellantis, Porsche, Siemens, Valeo a Magna. V našej databáze je 7 500+ overených expertov na prevádzku, lean, kvalitu a riadenie závodov. Sme certifikovaní podľa ISO 9001 a TISAX.
Záver
Lean nástroje fungujú, keď zodpovedajú problému. Najprv zmapujte tok, zaveďte základný poriadok a stabilné štandardy, potom pridajte plynulý tok, ťahový systém a kvalitu zabudovanú do procesu. Keď je príčina skrytá v dátach, použite nástroje Six Sigma.
Samotné nástroje sú jednoduché. Výsledky prinášajú manažéri, ktorí chodia do výroby, kontrolujú štandardy a udržiavajú zlepšovanie v chode.
Naštartujte svoj lean program ešte tento mesiac
Napíšte nám, ktorý závod alebo linka potrebuje výsledky. Ozveme sa vám s profilmi lean expertov, ktorí tieto nástroje už zavádzali.
Časté otázky
Aké sú hlavné lean nástroje?
Vo výrobe sa najčastejšie používajú tieto lean nástroje: mapovanie toku hodnôt, 5S, štandardizovaná práca, kanban, SMED, heijunka, poka-yoke, jidoka, TPM, kaizen, riešenie problémov metódou A3 a hoshin kanri. Ku všetkým patria aj vizuálny manažment a pravidelné obchôdzky vedenia vo výrobe.
Ktorým lean nástrojom by mal závod začať?
Väčšina závodov začína mapovaním toku hodnôt, aby videla celý tok, a metódou 5S a štandardizovanou prácou, aby zaviedla základný poriadok. Kanban, heijunka a SMED prichádzajú na rad neskôr, keď je proces stabilný.
Akých je 5 princípov lean?
Päť princípov lean podľa Womacka a Jonesa znie: definovať hodnotu z pohľadu zákazníka, zmapovať tok hodnôt, vytvoriť plynulý tok, zaviesť ťahový systém a usilovať sa o dokonalosť. Lean nástroje sú praktické metódy, ako tieto princípy uplatniť.
Aký je rozdiel medzi lean nástrojmi a nástrojmi Six Sigma?
Lean nástroje ako 5S, kanban a SMED odstraňujú plytvanie a zlepšujú tok. Nástroje Six Sigma ako štatistická regulácia procesu, plánovanie experimentov a analýza spôsobilosti znižujú variabilitu pomocou dát. Lean Six Sigma využíva oboje.
Aký je rozdiel medzi 5S a kaizenom?
5S je jeden konkrétny nástroj na organizáciu pracoviska. Kaizen je princíp neustáleho zlepšovania a workshop kaizen je forma práce na zlepšení. Mnohé závody zavádzajú 5S práve na svojom prvom workshope kaizen.
Sú lean nástroje len pre výrobu?
Nie. Lean nástroje sa používajú aj v logistike, kanceláriách, nemocniciach a softvérových tímoch. Tento sprievodca sa zameriava na výrobu, kde väčšina nástrojov vznikla.
Ako merať prínosy lean nástrojov?
Pred zmenou zaznamenajte východiskový stav, napríklad rozpracovanú výrobu, OEE, podiel šrotu alebo trvanie prestavby, a po zmene zmerajte ten istý ukazovateľ. Úspory si nechajte potvrdiť controllingom a ukazovateľ sledujte aspoň 90 dní.
Nahradia digitálne nástroje klasické lean nástroje?
Nie. Digitálny andon, OEE v reálnom čase na obrazovkách a elektronický kanban zrýchľujú prácu s dátami a uľahčujú ich zdieľanie, no fungujú len nad stabilným procesom a jasnými štandardmi. Začnite klasickými nástrojmi priamo vo výrobe.
Kto by mal viesť lean vo výrobnom závode?
Manažér so skúsenosťami s lean a s právomocou meniť procesy, zvyčajne z prevádzky alebo kvality. Ak na to v závode nikto nemá kapacitu, interim lean manažér dokáže viesť prvé projekty a vybudovať rutinu pre stály tím.